Bagaimana Cara Kalibrasi Jangka Sorong
Pengukuran merupakan aspek krusial karena hasilnya dapat mempengaruhi segala keputusan. Perbedaan 0,1 mm saja dapat mengubah segala tatanan perencanaan. Hal ini dapat ditemukan ketika Anda melakukan pengukuran jangka sorong.
Jangka sorong dapat menghasilkan hasil pengukuran yang tidak seragam karena dua kondisi yaitu manusia dan alat. Faktor manusia terjadi ketika mengalami gangguan penglihatan silindris sehingga kesulitan membaca skala nonius. Kemudian alat yang tidak dikalibrasi akan mempengaruhi kualitas pengukuran walaupun memiliki penglihatan sempurna.
Maka, dalam praktik pengukuran benda ukuran milimeter selalu ada kegiatan kalibrasi jangka sorong. Tujuan kalibrasi adalah memastikan keakuratan dan ketelitian hasil pengukuran sesuai dengan standar pengukuran. Memastikan hasil pengukuran tetap konsisten walaupun digunakan oleh orang berbeda dan kondisi berbeda.
Dalam ulasan ini, Anak Teknik Indonesia mengulas bagaimana prosedur dan cara kalibrasi jangka sorong agar hasil pengukuran tetap konsisten.
Cara kalibrasi jangka sorong
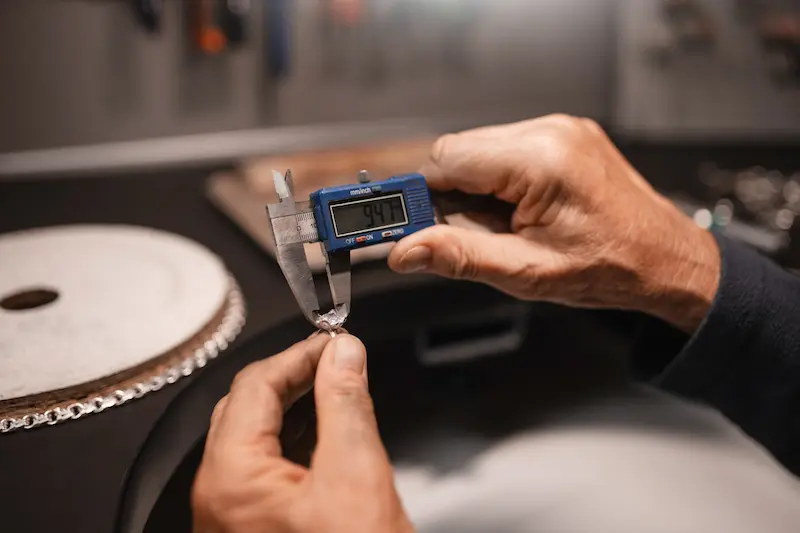
Kalibrasi jangka sorong dilakukan dengan cara mengecek nilai zero error dengan kondisi skala utama dan skala nonius harus sejajar di angka nol. Jika ada nilai offset positif atau negatif, lakukan penutupan rahang beberapa kali untuk mendapatkan hasil konsistensi.
Penyebab offset pada skala utama dan skala nonius karena permukaan rahang mengalami keausan maupun ada kotoran yang menempel. Apabila ditemukan adanya kerusakan pada rahang, maka jangka sorong tersebut tidak bisa dipakai untuk pengukuran. Lakukan perbaikan secepatnya.
Baca Juga : Perbedaan Jangka Sorong dan Mikrometer Sekrup Untuk Pengukuran Benda Mekanis
Prosedur kalibrasi jangka sorong
Pengecekan Awal (Zeroing / Zero Error)
Tahap ini bertujuan untuk memastikan tidak ada kesalahan pembacaan awal sebelum jangka sorong digunakan untuk mengukur benda kerja.
- Pembersihan Alat: Bersihkan seluruh bagian jangka sorong, terutama rahang tetap (fixed jaw), rahang geser (sliding jaw), dan rel skala utama dari kotoran, debu, atau sisa pelumas menggunakan kain mikrofiber dan cleaning solvent yang sesuai.
- Pelonggaran Baut: Longgarkan baut pengunci agar rahang dapat bergeser dengan mulus tanpa hambatan.
- Merapatkan Rahang: Geser rahang ukur hingga tertutup rapat (berhimpit). Pastikan Anda memberikan tekanan yang wajar, tidak terlalu keras agar rahang tidak aus atau bengkok.
- Pengecekan Celah Cahaya: Arahkan rahang yang tertutup ke sumber cahaya. Jika masih ada cahaya yang tembus di antara kedua rahang, berarti permukaan rahang sudah mengalami keausan atau tidak rata.
Pembacaan Skala Nol: Periksa kesejajaran garis skala. Garis angka nol (0) pada skala nonius (vernier) harus sejajar sempurna dengan garis angka nol (0) pada skala utama. Jika tidak sejajar, catat nilai penyimpangannya sebagai zero error (positif atau negatif) yang nanti harus dikompensasikan ke hasil pengukuran akhir.
Kalibrasi Aktual Menggunakan Gauge Block
Setelah titik nol dipastikan, tahap selanjutnya adalah menguji akurasi dan linieritas skala menggunakan Gauge Block berstandar (Grade 0 atau Grade 1).
- Persiapan Gauge Block: Siapkan beberapa gauge block dengan ukuran berbeda untuk mewakili rentang ukur jangka sorong. Misalnya, gunakan blok ukuran 10 mm, 25 mm, dan 50 mm. Bersihkan permukaan blok dari minyak anti-karat.
- Pengukuran Blok Ukur: Jepit gauge block ukuran pertama (misal 10 mm) di antara rahang luar jangka sorong. Pastikan posisi blok sejajar dengan permukaan rahang.
- Penguncian dan Pembacaan: Kencangkan baut pengunci secara perlahan agar posisi rahang tidak bergeser, lalu baca hasil pengukurannya.
- Pencatatan Deviasi: Bandingkan hasil pembacaan jangka sorong dengan ukuran asli gauge block. Hitung selisihnya (deviasi).
- Pengujian Linieritas: Ulangi langkah 2 hingga 4 menggunakan gauge block ukuran lainnya (25 mm dan 50 mm). Hal ini penting untuk memastikan bahwa tingkat keakuratan jangka sorong tetap konsisten di seluruh rentang panjang pengukurannya.
- Evaluasi Toleransi: Cocokkan nilai deviasi yang didapat dengan batas toleransi yang diizinkan oleh standar teknis seperti JIS B 7507. Jika penyimpangannya melebihi batas toleransi yang diizinkan (misalnya lebih dari ±0.05 mm untuk jangka sorong ketelitian 0.05 mm), maka jangka sorong tersebut harus diperbaiki (repair/adjustment) atau dipensiunkan (downgrade).
Dalam pelaksanaannya, kalibrasi jangka sorong mengikuti regulasi ISO 9001:2015 (Klausul 7.1.5) tentang pemantauan dan pengukuran sumber daya untuk menjamin kualitas produk. Jika Anda melakukan kalibrasi untuk produk keluaran Jepang, maka pedoman teknis memakai JIS B 7507 yang mengatur toleransi kesalahan penunjukan, kerataan, dan kesejajaran rahang ukur.
Baca Juga : Menentukan Anak Timbangan Untuk Kalibrasi Timbangan dengan Metode OIML, UKAS dan METTLER TOLEDO
Waktu ideal untuk kalibrasi jangka sorong
Umumnya terdapat kesepakatan yang sudah ditentukan untuk kalibrasi jangka sorong. Timeline dibuat secara periodik maupun ketika mulai menunjukan penurunan kepresisian pengukuran.
Bulanan
Kalibrasi alat ukur dilakukan secara hitungan bulan seperti tiga bulan sekali atau enam bulan sekali. Penentuan waktu ini dilakukan untuk memastikan jangka sorong memiliki tingkat akurasi tinggi.
Langkah kalibrasi bulanan banyak diambil oleh perusahaan maupun pemakaian rutin karena memberikan jaminan alat ukur tetap akurat walaupun terdapat biaya tambahan dalam prosesnya.
Tahunan
Kalibrasi jangka sorong secara tahunan memberikan jeda waktu lebih lama. Melakukan kalibrasi secara tahunan memberikan keseimbangan efisiensi biaya penundaat kalibrasi dan tingkat akurasi yang lebih tinggi dari interval kalibrasi lebih singkat.
Kemudian, jika menjadwalkan kalibrasi setiap dua tahun sekali biasanya dilakukan karena dapat mengurangi biaya kalibrasi sehingga pemakaian produktif pengukuran makin meningkat. Tetapi dengan risiko mengorbankan tingkat akurasi, cocok untuk benda yang tidak menuntut kepresisian tinggi.
Kesimpulan
Kalibrasi jangka sorong bertujuan untuk memastikan hasil pengukuran tetap akurat dan presisi. Cara memastikannya adalah melihatnya zero error pada skala nonius dan skala utama, keberhasilannya terjadi ketika posisi kedua skala sejajar atau error bernilai nol.
Prosedur kalibrasi jangka sorong mengacu pada ISO 9001:2015 dan JIS B 7507, yang mana sering digunakan di Indonesia. Untuk mendapatkan hasil terbaik, kalibrasi harus dilakukan secara rutin dan terjadwal agar akurasi benda tetap terjaga.

0 Komentar




© 2015 - 2026 Anak Teknik Indonesia